Làm Thế Nào Giảm Downtime Của Máy In Trong Dây Chuyền Sản Xuất?
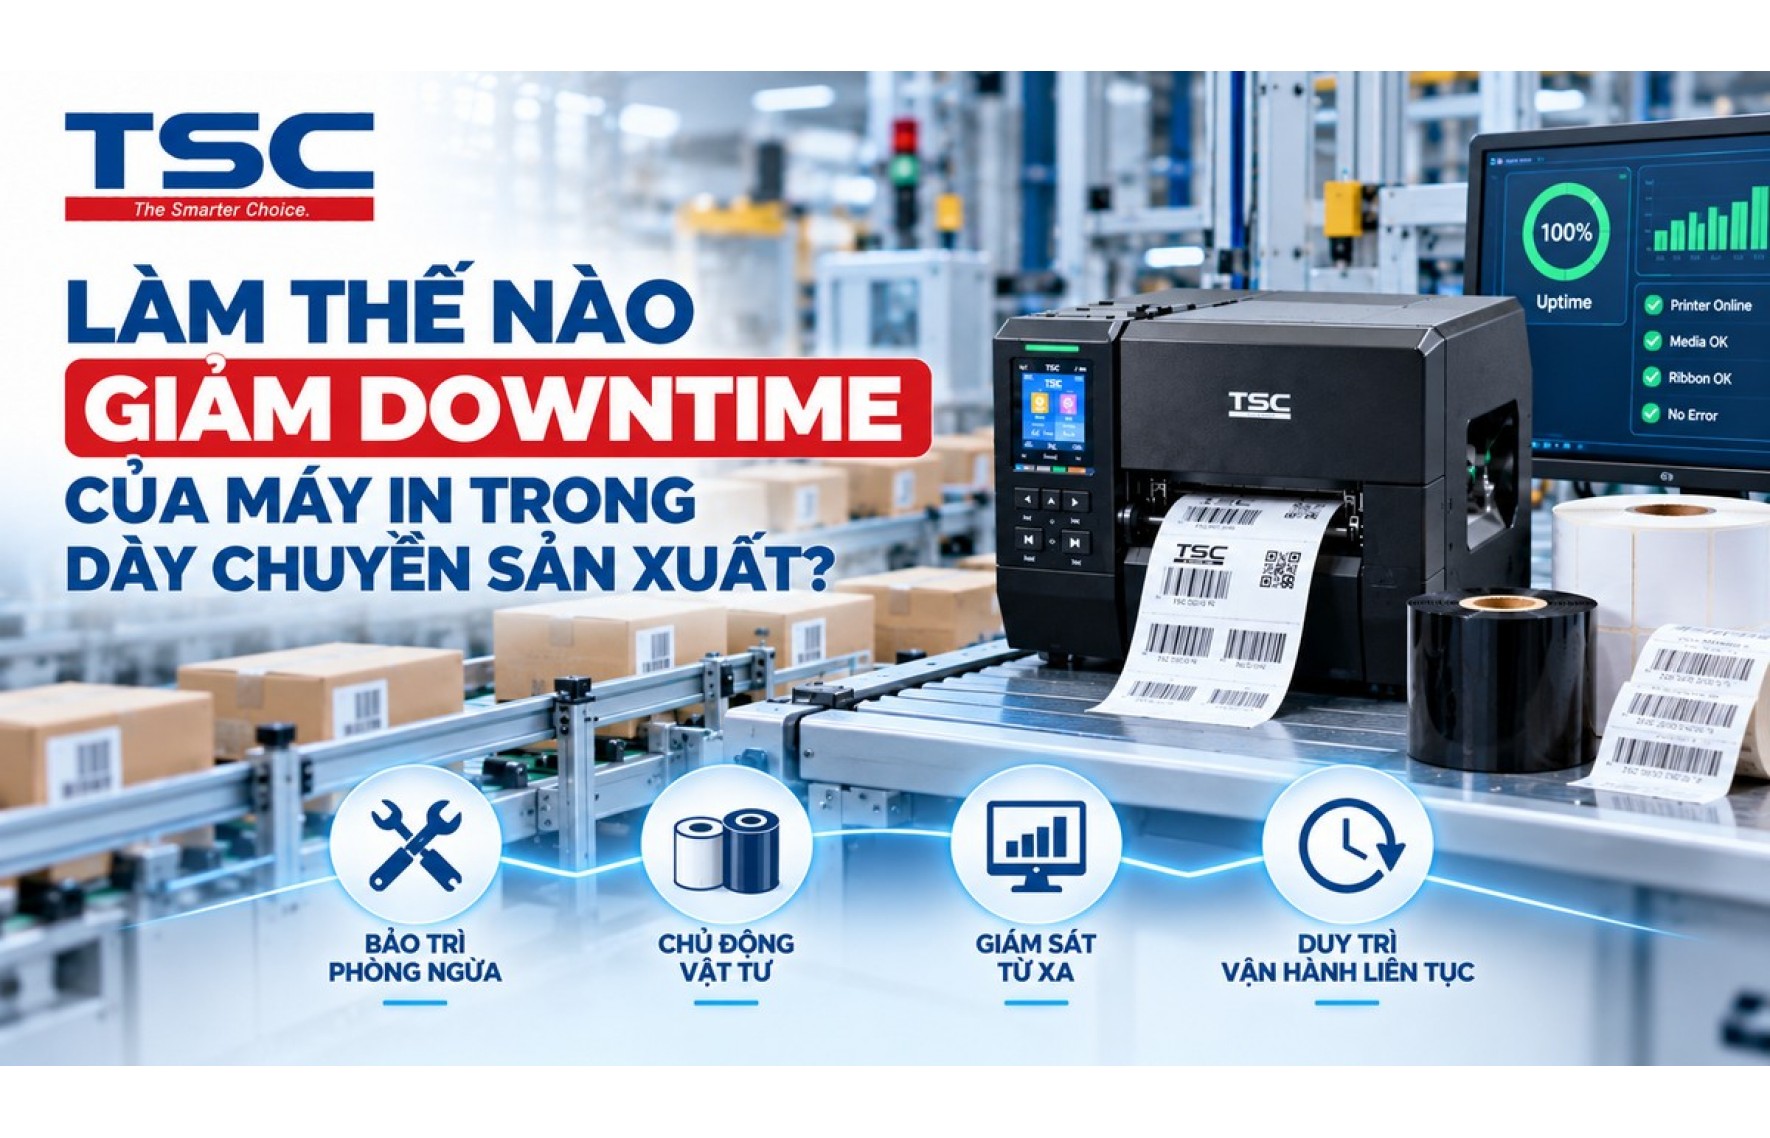
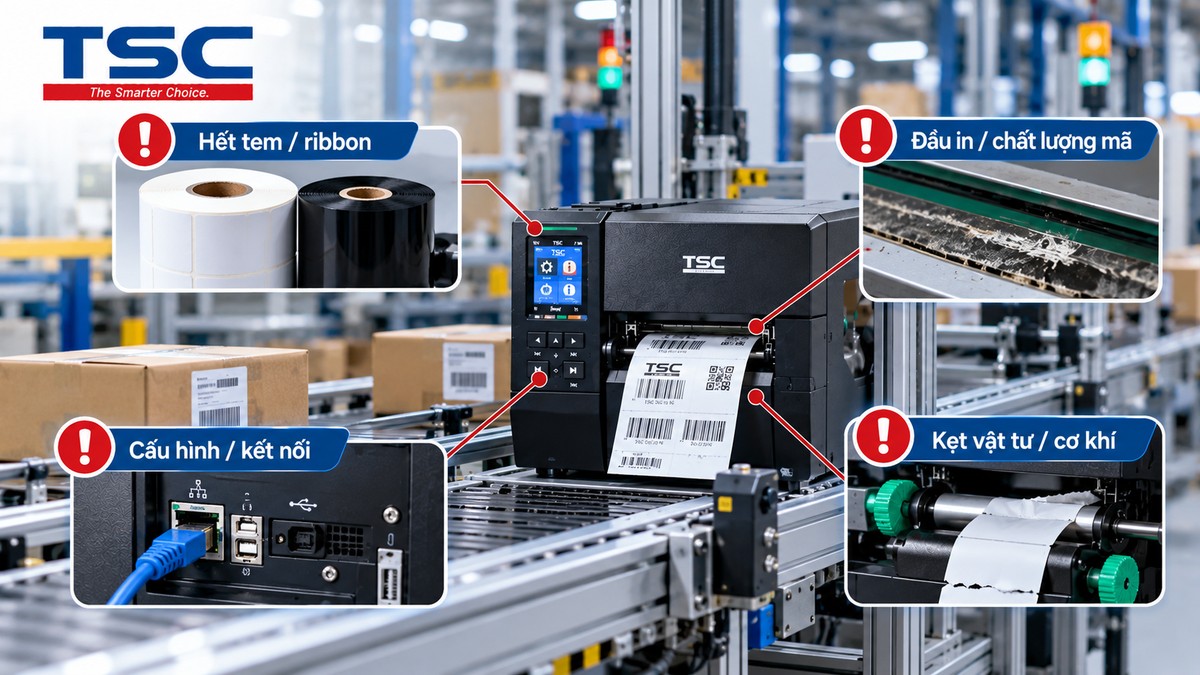
Muốn giảm downtime của máy in trong dây chuyền sản xuất, doanh nghiệp cần xử lý đồng thời bốn nhóm nguyên nhân: vật tư, tình trạng đầu in/cơ khí, cấu hình - kết nối và tốc độ phản ứng khi xảy ra lỗi. Chỉ mua máy có tốc độ in cao hơn chưa chắc giảm được thời gian dừng nếu nguyên nhân thực tế là hết ribbon, đầu in xuống cấp, kẹt tem hoặc nhân viên mất nhiều thời gian chẩn đoán lỗi.
Với hệ thống sử dụng máy in mã vạch công nghiệp TSC, hướng tiếp cận hiệu quả hơn là chuyển từ “hỏng rồi mới sửa” sang phòng ngừa → phát hiện sớm → xử lý nhanh → khôi phục hoạt động.
Trước tiên cần biết downtime đến từ đâu
Downtime của máy in có thể chia thành hai nhóm. Downtime có kế hoạch gồm thay tem, thay ribbon, vệ sinh hoặc bảo trì. Downtime ngoài kế hoạch gồm kẹt vật tư, đầu in lỗi, barcode không đạt, lỗi cảm biến, mất kết nối hoặc cấu hình sai.
Mục tiêu không phải loại bỏ hoàn toàn mọi thời gian dừng. Một số khoảng dừng như vệ sinh hoặc thay vật tư là cần thiết. Điều cần tối ưu là giảm số lần dừng bất ngờ và rút ngắn thời gian của các lần dừng bắt buộc.
| Nguồn downtime | Dấu hiệu thường gặp | Hướng giảm downtime |
|---|---|---|
| Tem / ribbon | Hết cuộn giữa batch, vật tư không tương thích, ribbon nhăn | Dự báo tiêu thụ, chuẩn hóa vật tư, chuẩn bị cuộn thay thế. |
| Đầu in / chất lượng | Barcode có đường trắng, bản in giảm chất lượng, bad dots | TPH monitoring, vệ sinh và thay đầu in chủ động. |
| Media path / cơ khí | Kẹt tem, lệch nhãn, lỗi cutter hoặc platen | Preventive maintenance, calibration và kiểm tra vật tư. |
| Cấu hình / kết nối | Máy offline, job không chạy, lỗi network hoặc setting | Quản lý cấu hình tập trung và troubleshooting từ xa. |
| Thời gian phản ứng | Máy đã lỗi nhưng kỹ thuật phát hiện hoặc xử lý chậm | Cảnh báo sớm, dashboard tập trung và quy trình escalation. |
1. Giảm số lần dừng máy để thay tem và ribbon
Trong môi trường in số lượng lớn, thay vật tư là downtime có kế hoạch nhưng xảy ra thường xuyên. Nếu mỗi ca phải thay cuộn nhiều lần, tổng thời gian dừng có thể đáng kể dù mỗi lần chỉ mất vài phút.
Doanh nghiệp nên theo dõi:
- số tem trung bình mỗi cuộn;
- số mét ribbon tiêu thụ mỗi ca;
- thời điểm thường phải thay vật tư;
- số lần thay tem/ribbon trong giờ cao điểm;
- thời gian trung bình cho mỗi lần thay.
Với những workload lớn, nên ưu tiên máy có dung lượng vật tư phù hợp. Một số dòng công nghiệp TSC hỗ trợ ribbon dài tới 600 m và cuộn media lớn, giúp giảm tần suất thay vật tư so với những cấu hình nhỏ hơn.
Quan trọng hơn, vật tư dự phòng nên được đặt ngay gần vị trí sử dụng và chuẩn hóa theo từng máy. Nhân viên không nên mất thời gian đi tìm đúng cuộn ribbon hoặc xác nhận lại loại tem khi dây chuyền đang chờ.
2. Không chờ barcode lỗi mới kiểm tra đầu in
Đầu in nhiệt có thể xuống cấp dần trước khi máy ngừng hoạt động hoàn toàn. Nếu chỉ phát hiện vấn đề khi barcode đã xuất hiện đường trắng hoặc không quét được, downtime lúc đó trở thành downtime ngoài kế hoạch.
Trên các máy hỗ trợ TSC Sense Care và TPH Care, trạng thái đầu in có thể được theo dõi để phát hiện bad dots và hỗ trợ lên lịch thay thế trước khi chất lượng giảm đến mức gây gián đoạn sản xuất.
Trong dây chuyền quan trọng, nên coi đầu in là một linh kiện cần được quản lý theo tình trạng chứ không chỉ thay khi đã hỏng.
Một quy trình phù hợp có thể là:
- Theo dõi printhead usage hoặc TPH odometer nếu model hỗ trợ.
- Kiểm tra cảnh báo bad dots.
- Quan sát xu hướng chất lượng barcode.
- Chuẩn bị đầu in thay thế trước khi đạt ngưỡng rủi ro.
- Thực hiện thay trong khoảng maintenance window thay vì chờ máy dừng giữa ca.
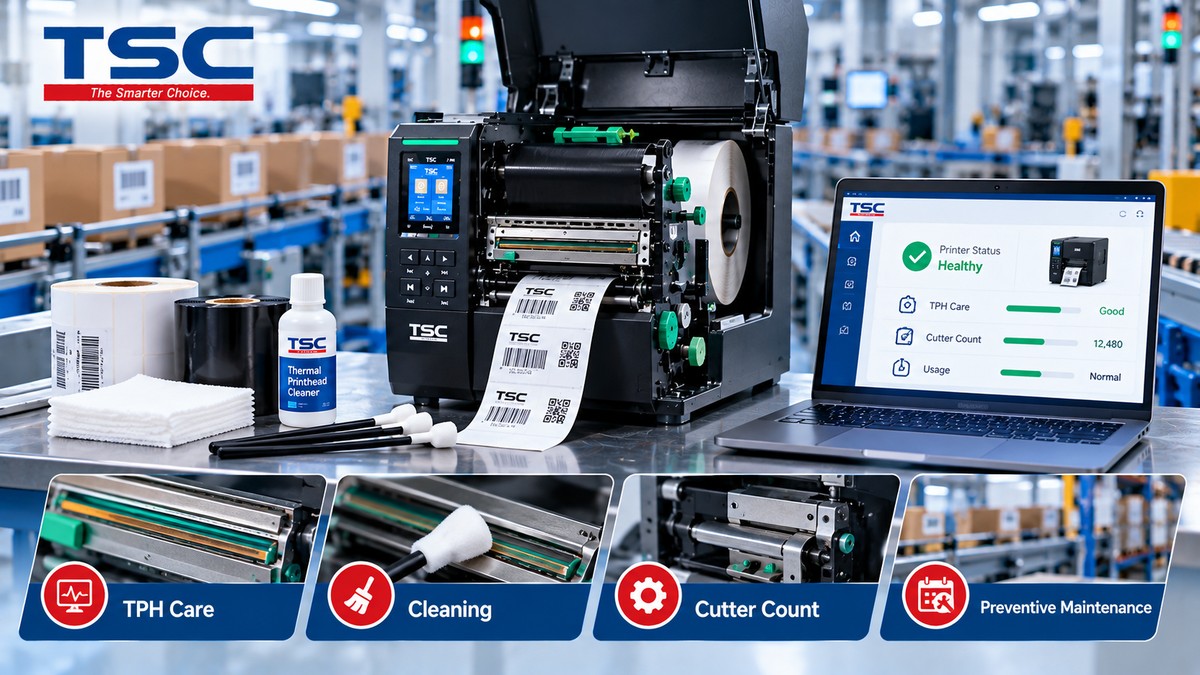
3. Đưa vệ sinh máy vào preventive maintenance
Bụi giấy, cặn keo và residue hình thành trong quá trình in bình thường có thể ảnh hưởng đến printhead, sensor và đường chạy media.
TSC khuyến nghị vệ sinh printhead mỗi lần thay cuộn media. Với môi trường nhiều bụi hoặc sử dụng nhãn có keo dễ bám, lịch thực tế có thể cần thường xuyên hơn.
Một preventive maintenance checklist đơn giản nên bao gồm:
- làm sạch printhead;
- kiểm tra platen roller;
- kiểm tra sensor;
- loại bỏ bụi và cặn keo trong media path;
- kiểm tra cutter nếu đang sử dụng;
- in test barcode sau bảo trì.
Có thể kết hợp lịch này với hướng dẫn vệ sinh máy in nhiệt TSC định kỳ để hạn chế các sự cố có thể phòng ngừa trước.
4. Quản lý cutter, platen và các linh kiện theo mức sử dụng
Downtime không chỉ đến từ đầu in. Platen roller hoặc cutter cũng là những bộ phận cần được theo dõi trong môi trường sử dụng thường xuyên.
TSC Console có thể hiển thị thông tin sức khỏe của các thành phần như printhead, platen roller và cutter trên những thiết bị hỗ trợ. TSC Sense Care còn có khả năng theo dõi TPH odometer và cutter count để hỗ trợ lập kế hoạch thay linh kiện.
Điều này hữu ích hơn lịch thay theo kiểu “6 tháng một lần” áp dụng cho mọi máy, bởi hai thiết bị cùng model nhưng chạy workload khác nhau có thể có mức hao mòn rất khác.
5. Rút ngắn thời gian sửa chữa bằng thiết kế dễ bảo trì
Khả năng service của thiết bị cũng ảnh hưởng trực tiếp tới downtime.
Trên một số dòng TSC industrial như MH Series, hãng thiết kế đầu in và platen roller có thể thay mà không cần dụng cụ chuyên biệt. Khi linh kiện đã được chuẩn bị sẵn, thao tác này giúp rút ngắn thời gian can thiệp so với thiết kế phải tháo lắp phức tạp.
Đối với một dây chuyền mà mỗi phút dừng đều ảnh hưởng tới sản lượng, đây là một tiêu chí đáng kiểm tra ngay khi chọn máy, cùng với tốc độ và độ phân giải.
6. Phát hiện lỗi trước khi người vận hành báo máy dừng
Nếu quy trình hiện tại là:
Máy lỗi → nhân viên phát hiện → báo quản lý → gọi IT → IT đến kiểm tra → bắt đầu chẩn đoán, phần lớn downtime có thể nằm ở thời gian chờ chứ không phải thời gian sửa thực tế.
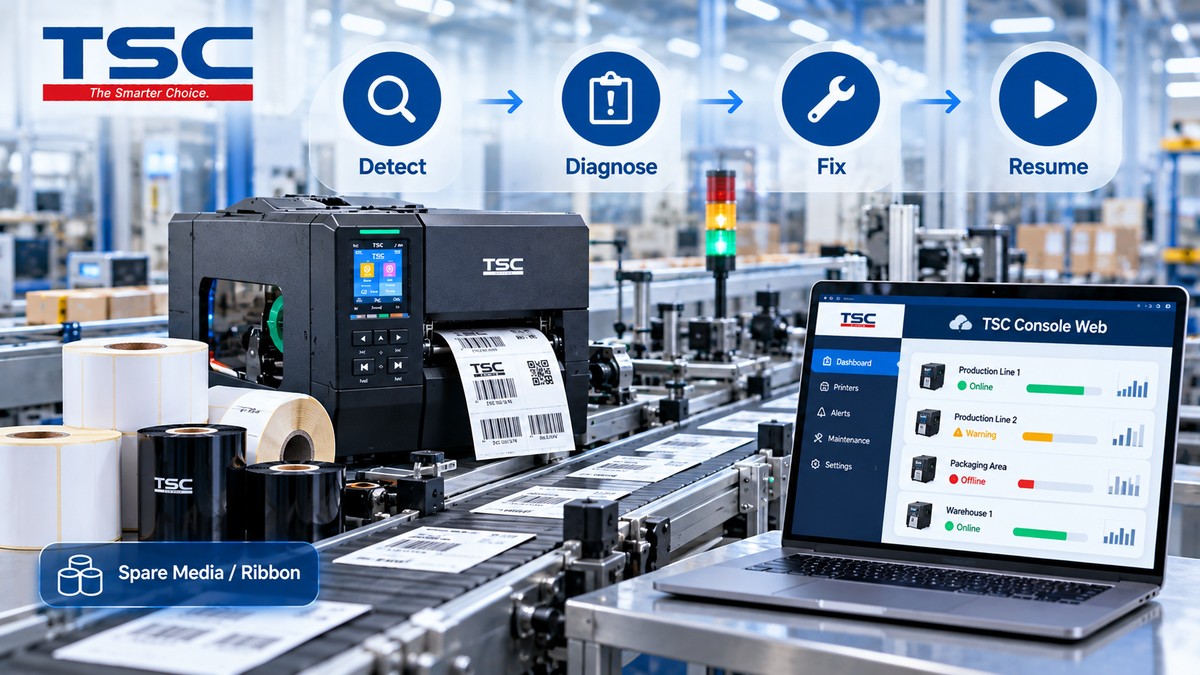
Các công cụ quản lý tập trung giúp rút quy trình xuống:
Detect → Diagnose → Fix → Resume.
TSC Console hỗ trợ giám sát, cấu hình và troubleshooting thiết bị từ xa. TSC Console Web mở rộng khả năng này trên giao diện web, bao gồm centralized monitoring và cảnh báo dựa trên rule.
Với hệ thống nhiều máy, đây là cách giảm khoảng thời gian từ lúc lỗi bắt đầu tới lúc bộ phận kỹ thuật biết rằng cần can thiệp.
Bài 3 cách quản lý máy in TSC từ xa đi sâu hơn vào Embedded Webpage, Virtual Control Panel, TSC Console và SOTI Connect.
7. Chuẩn hóa cấu hình để tránh lỗi sau khi thay máy hoặc reset
Trong hệ thống nhiều thiết bị, downtime có thể phát sinh vì hai máy cùng model nhưng sử dụng setting khác nhau.
Nên chuẩn hóa ít nhất:
- print speed;
- darkness/density;
- media sensor;
- gap/black mark setting;
- network configuration;
- printer language;
- template hoặc firmware nếu có yêu cầu đồng bộ.
Khi phải thay một máy dự phòng vào dây chuyền, cấu hình chuẩn giúp thời gian đưa máy trở lại sản xuất ngắn hơn và giảm nguy cơ phải chỉnh từng tham số tại chỗ.
8. Quản lý vật tư như một phần của uptime
Một máy hoàn toàn khỏe vẫn phải dừng nếu không còn đúng ribbon hoặc cuộn tem.
Vì vậy media và ribbon cần được đưa vào kế hoạch uptime. TSC Console có chức năng báo cáo mức sử dụng thành phần và hỗ trợ theo dõi tiêu thụ media/ribbon để phục vụ inventory forecast trên các cấu hình phù hợp.
Doanh nghiệp nên xác định:
- mức tiêu thụ trung bình/ngày;
- mức tiêu thụ ở peak season;
- minimum stock tại line;
- minimum stock trong kho;
- lead time để bổ sung vật tư.
Không nên chờ đến lúc cuộn cuối cùng được đưa vào máy mới tạo yêu cầu mua hàng.
9. Đừng dùng tốc độ tối đa để giải quyết mọi vấn đề về sản lượng
Khi dây chuyền không đạt sản lượng, phản ứng đầu tiên thường là tăng Print Speed. Nhưng tốc độ cao hơn không giải quyết được downtime do thay ribbon, barcode lỗi, kẹt media hoặc network.
Thậm chí nếu speed được tăng nhưng Darkness, vật liệu hoặc barcode chưa được tối ưu, tỷ lệ reprint có thể tăng và làm mất phần throughput vừa đạt được.
Trước khi nâng tốc độ, nên xác định bottleneck thực tế:
- máy đang in chậm;
- máy đang chờ dữ liệu;
- máy dừng nhiều lần;
- người vận hành mất thời gian lấy/dán nhãn;
- hay downstream process không xử lý kịp.
Nếu nguyên nhân chính là downtime, mục tiêu phải là tăng availability trước khi tăng tốc độ danh định.
10. Theo dõi downtime bằng dữ liệu thay vì cảm giác
Doanh nghiệp nên ghi lại ít nhất ba thông tin cho mỗi lần dừng:
- Downtime bắt đầu lúc nào?
- Nguyên nhân là gì?
- Mất bao lâu để máy hoạt động trở lại?
Có thể tính đơn giản:
Tỷ lệ downtime = Tổng thời gian máy dừng / Tổng thời gian sản xuất dự kiến × 100%.
Nếu nhóm nguyên nhân “thay ribbon” chiếm phần lớn tổng downtime, cần tối ưu vật tư và changeover. Nếu “chờ IT” chiếm nhiều thời gian, ưu tiên remote monitoring. Nếu “đầu in” xuất hiện thường xuyên, preventive maintenance và TPH monitoring mới là trọng tâm.
Một quy trình giảm downtime nên triển khai như thế nào?
- Ghi nhận downtime trong 2–4 tuần: không tối ưu dựa trên cảm nhận.
- Phân nhóm nguyên nhân: consumables, quality, mechanical, configuration, network hoặc operator.
- Xử lý nguyên nhân lớn nhất trước: không cố thay đổi mọi thứ cùng lúc.
- Thiết lập preventive maintenance: vệ sinh, kiểm tra printhead/platen/cutter.
- Chuẩn hóa vật tư và setting: giảm sai khác giữa các ca và các máy.
- Triển khai cảnh báo và remote monitoring: rút ngắn thời gian phát hiện/chẩn đoán.
- Đo lại downtime: xác nhận thay đổi có thực sự cải thiện uptime hay không.
Khi chọn máy mới, nên nhìn những yếu tố nào để hạn chế downtime?
Với dây chuyền sản xuất, không nên chỉ so sánh tốc độ và giá. Nên kiểm tra thêm:
- khả năng chứa cuộn media và ribbon;
- mức độ dễ thay tem/ribbon;
- khả năng thay printhead/platen;
- TPH monitoring hoặc preventive maintenance features;
- Ethernet/Wi-Fi và remote management;
- GPIO nếu tích hợp với hệ thống tự động;
- cutter, peel-off, rewinder theo workflow;
- mức workload thực tế.
Các dòng công nghiệp TSC như MH và MX được hãng tích hợp TSC Sense Care cùng khả năng quản lý từ xa để hỗ trợ môi trường business-critical và high-volume.
Kết luận: giảm downtime bắt đầu từ phòng ngừa, không phải sửa nhanh hơn
Giảm downtime máy in trong dây chuyền sản xuất không phải một thao tác đơn lẻ. Cần quản lý cả vật tư → đầu in → cơ khí → cấu hình → giám sát → tốc độ phản ứng.
Ba thay đổi có tác động lớn nhất thường là preventive maintenance, quản lý vật tư chủ động và phát hiện sự cố sớm bằng giám sát tập trung. Khi những yếu tố này được kiểm soát, đội kỹ thuật có thể chuyển từ xử lý sự cố bị động sang bảo trì có kế hoạch.
Nếu hệ thống hiện tại phải dừng thường xuyên do workload hoặc thiết bị không còn phù hợp, doanh nghiệp có thể đối chiếu các dòng máy in TSC và nhóm máy công nghiệp theo yêu cầu sản lượng, media, khả năng bảo trì và quản lý từ xa.
Related Post
Cách Xác Định Công Suất Máy In Công Nghiệp Theo Sản Lượng Tem
Hướng dẫn tính công suất máy in công nghiệp theo tem/ngày, chiều dài tem, tốc độ, thời gian ca, batch và downtime để chọn máy TSC phù hợp.
Vì Sao Máy In Công Nghiệp Sử Dụng Cuộn Ribbon Lớn?
Vì sao máy in công nghiệp TSC dùng ribbon 450–600 m? Tìm hiểu ảnh hưởng của ribbon dài đến downtime, sản lượng và thay vật tư.