Cách Xác Định Công Suất Máy In Công Nghiệp Theo Sản Lượng Tem
Cách xác định công suất máy in công nghiệp theo sản lượng tem
Công suất thực tế của máy in mã vạch công nghiệp không nên xác định chỉ bằng tốc độ tối đa tính theo ips hoặc mm/s. Muốn biết một máy có đáp ứng được sản lượng hay không, cần tính đồng thời số tem/ngày, chiều dài tem theo hướng chạy giấy, số giờ in khả dụng, kích thước mỗi batch và thời gian mất cho thay tem, ribbon, peel-off, cutter hoặc các lần dừng khác.
Do đó, khi lựa chọn máy in mã vạch công nghiệp TSC, nên bắt đầu từ workload thực tế của dây chuyền thay vì bắt đầu từ câu hỏi “máy nào có tốc độ cao nhất?”.
“Công suất máy in” nên hiểu là gì?
Trong thực tế triển khai, công suất nên được hiểu là khả năng hoàn thành toàn bộ lượng tem cần in trong khoảng thời gian vận hành cho phép, với chất lượng ổn định và còn đủ dư địa cho các khoảng dừng cần thiết.
Khái niệm này khác với Max. Print Speed trong datasheet. Tốc độ tối đa chỉ mô tả tốc độ chuyển động in trong những điều kiện xác định; nó không bao gồm toàn bộ thời gian chờ dữ liệu, tăng giảm tốc, thay vật tư, calibration, cutter, peel-off, reprint hoặc bảo trì.
5 thông tin cần có trước khi tính công suất
| Thông tin | Ví dụ | Vì sao quan trọng? |
|---|---|---|
| Sản lượng | 8.000 tem/ngày | Xác định tổng workload mà máy phải xử lý. |
| Chiều dài tem | 50, 100 hoặc 150 mm | Cùng tốc độ nhưng tem dài hơn sẽ cần nhiều thời gian hơn cho mỗi nhãn. |
| Thời gian in khả dụng | 1 ca 8 giờ hoặc 2 ca/ngày | Xác định lượng tem phải hoàn thành mỗi giờ. |
| Batch size | 50, 500 hoặc 5.000 tem/lệnh | In nhiều batch nhỏ thường có nhiều khoảng dừng hơn một batch dài. |
| Quy trình sau in | Tear-off, peel-off, cutter, rewinder | Các cơ cấu xử lý nhãn có thể làm thay đổi cycle time thực tế. |
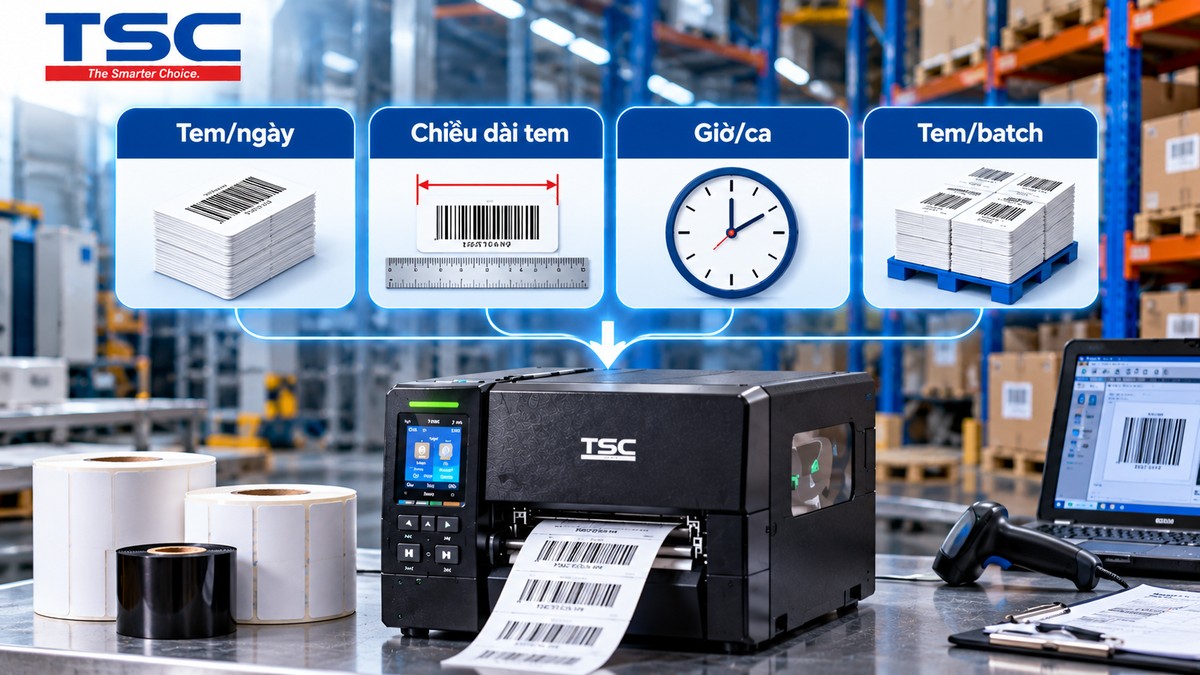
Bước 1: tính sản lượng cần hoàn thành mỗi giờ
Cách tính đầu tiên rất đơn giản:
Sản lượng yêu cầu mỗi giờ = Tổng số tem cần in / Số giờ in thực tế.
Ví dụ doanh nghiệp cần 8.000 tem/ngày và dự kiến dành 8 giờ cho hoạt động in, workload trung bình là 1.000 tem/giờ.
Tuy nhiên, không nên dừng ở con số này. Nếu 8.000 tem tập trung chủ yếu vào 2 giờ cuối ca thì máy thực tế phải xử lý peak load cao hơn rất nhiều so với trung bình 1.000 tem/giờ.
Vì vậy nên ghi nhận cả:
- tổng tem/ngày;
- tem/ca;
- tem trong giờ cao điểm;
- số batch mỗi giờ;
- batch lớn nhất.
Bước 2: đưa chiều dài tem vào phép tính
Hai doanh nghiệp cùng in 10.000 tem/ngày nhưng một bên dùng tem dài 30 mm và một bên dùng tem dài 150 mm sẽ tạo tải hoàn toàn khác lên máy.
Có thể dùng phép tính lý thuyết sau để hiểu mối quan hệ giữa tốc độ và chiều dài tem:
Số tem lý thuyết/giờ = Tốc độ in (mm/s) × 3.600 / Pitch của tem (mm).
Trong đó pitch là chiều dài theo hướng chạy giấy, bao gồm cả gap nếu cần.
Ví dụ một máy có tốc độ tối đa 304,8 mm/s, tương đương 12 ips, khi in nhãn có pitch 150 mm sẽ có giới hạn chuyển động lý thuyết khoảng 7.315 nhãn/giờ.
Con số này không phải công suất vận hành thực tế. Nó chỉ cho biết giới hạn lý thuyết nếu máy chạy liên tục ở đúng tốc độ đó mà không có bất kỳ khoảng dừng nào.
Vì sao không thể lấy tốc độ tối đa nhân thẳng thành tem/ngày?
Máy in thực tế không chạy liên tục như một băng tải lý tưởng. Một ca làm việc thường có nhiều thành phần không xuất hiện trong phép tính tốc độ:
- nhận và xử lý dữ liệu từ ERP/WMS/phần mềm tem;
- thời gian tăng tốc và giảm tốc giữa các job;
- backfeed khi peel hoặc cutter;
- thay cuộn tem;
- thay ribbon;
- calibration;
- vệ sinh đầu in;
- xử lý tem lỗi và reprint;
- thời gian chờ thao tác của người vận hành.
Do đó, 12 ips không đồng nghĩa một model bất kỳ đều có cùng duty cycle mỗi ngày.
Bước 3: đo cycle time bằng chính mẫu tem thực tế
Cách đáng tin cậy hơn để xác định công suất là in thử một batch đại diện cho quy trình thật và đo tổng thời gian hoàn thành.
Ví dụ:
- Dùng đúng file tem sẽ chạy trong sản xuất.
- Dùng đúng loại giấy và ribbon.
- Cài đúng speed, darkness và chế độ tear/peel/cut.
- In thử 500 hoặc 1.000 tem.
- Đo thời gian từ lúc gửi job đến khi toàn bộ batch hoàn thành.
- Tính throughput thực tế theo tem/giờ.
Nếu 1.000 tem hoàn thành trong 12 phút thì throughput quan sát được là khoảng 5.000 tem/giờ trong điều kiện test đó.
Con số này hữu ích hơn việc chỉ nhìn Max. Print Speed vì nó đã phản ánh template, dữ liệu, vật tư và mode vận hành thực tế.
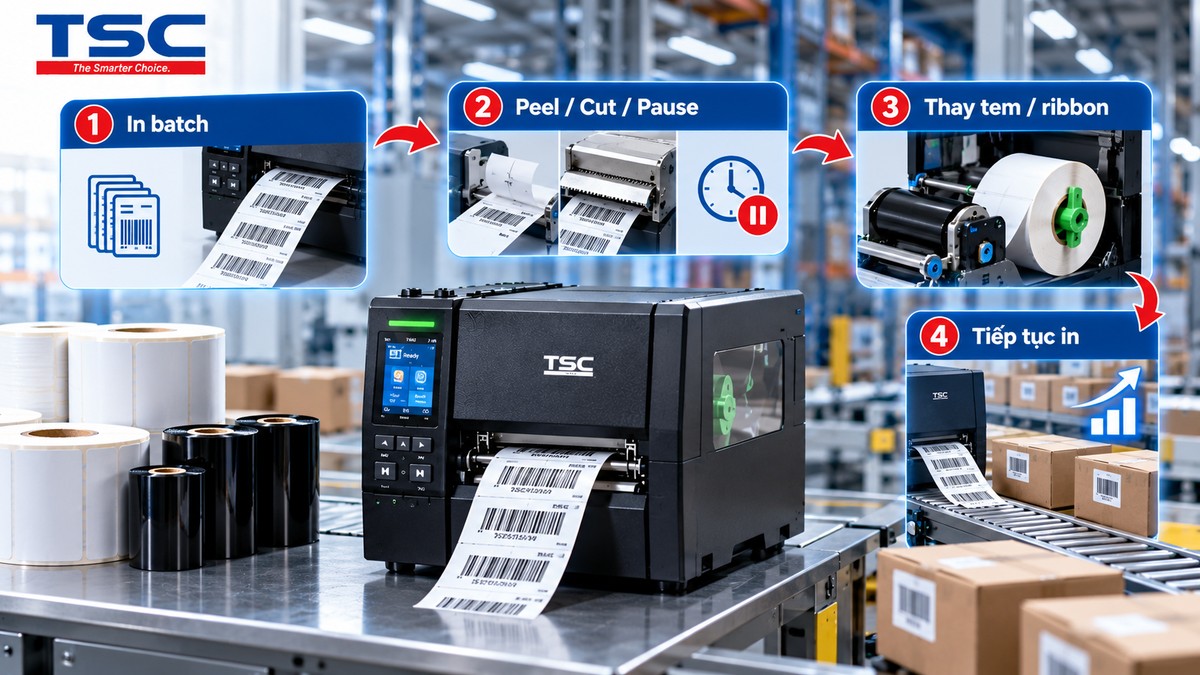
Bước 4: tính thời gian thay cuộn tem và ribbon
Với workload lớn, vật tư trở thành một phần của bài toán công suất.
Một máy chạy nhanh nhưng phải dừng quá thường xuyên để thay cuộn có thể cho sản lượng thực tế thấp hơn một máy có tốc độ danh định thấp hơn nhưng chứa được cuộn lớn và ribbon dài.
Đây là lý do nhiều dòng công nghiệp TSC sử dụng cuộn nhãn đường kính ngoài 8 inch và ribbon dài hàng trăm mét.
Ví dụ, TSC ML241P hỗ trợ cuộn nhãn 8 inch và ribbon tối đa 450 m. TSC ML241P có tốc độ tối đa 8 ips ở cấu hình 203 dpi, phù hợp khi doanh nghiệp cần máy công nghiệp gọn nhưng vẫn muốn giảm tần suất thay vật tư.
MB241 tăng tốc độ cấu hình 203 dpi lên tối đa 12 ips và vẫn hỗ trợ cuộn nhãn 8 inch cùng ribbon 450 m. Điều này tạo thêm throughput mà không phải thu nhỏ đáng kể dung lượng vật tư.
Bước 5: xem workload có liên tục hay theo đợt
10.000 tem/ngày có thể là hai bài toán hoàn toàn khác nhau.
Trường hợp A: 10.000 tem được chia đều trong 16 giờ. Máy có nhiều thời gian xử lý và nghỉ giữa các job.
Trường hợp B: 10.000 tem phải hoàn thành trong 2–3 giờ trước xe tải xuất kho. Peak throughput cần thiết cao hơn rất nhiều.
Do đó khi chọn máy cần hỏi:
- Sản lượng trung bình hay sản lượng đỉnh?
- Job chạy liên tục hay ngắt quãng?
- Có deadline đóng hàng theo giờ không?
- Một máy hỏng có làm dừng cả dây chuyền không?
TSC phân loại Print Volume như thế nào?
Product Selector chính thức của TSC hiện sử dụng ba dải Print Volume:
- 1.001–5.000 labels/day;
- 5.001–10.000 labels/day;
- 10.000+ labels/day.
Các dải này hữu ích để định vị nhu cầu ban đầu, nhưng không nên hiểu rằng mọi máy trong cùng phân khúc có một duty cycle giống nhau.
TSC công bố duty cycle cụ thể cho một số model. Chẳng hạn T4000 được hãng định vị tới 5.000 tem/ngày, T6000e tới 10.000 tem/ngày, còn T8000 có mức khuyến nghị khoảng 15.000 tem/ngày và được thiết kế cho môi trường 24/7 nếu bảo trì đúng.
Điều này cho thấy labels/day là một thông số cần xác minh theo từng model khi hãng có công bố, không phải con số có thể suy ra chỉ từ ips.
ML, MB, MH và MX khác nhau thế nào khi xét theo workload?
Với các dòng công nghiệp TSC 4 inch hiện tại, có thể dùng tốc độ, dung lượng vật tư và mức độ tối ưu cho high-volume printing làm những tín hiệu để thu hẹp lựa chọn.
ML Series ưu tiên thiết kế nhỏ gọn. ML241P 203 dpi đạt tối đa 8 ips và chứa cuộn nhãn tới 8 inch.
MB Series tăng throughput và khả năng mở rộng. MB241 203 dpi đạt tối đa 12 ips, đồng thời hỗ trợ các option như rewinder, cutter, peel-off, RFID hoặc linerless tùy cấu hình.
MH Series là dòng industrial hiệu suất cao hơn. TSC MH241 đạt tối đa 14 ips ở 203 dpi, sử dụng cuộn nhãn 8 inch và ribbon tối đa 600 m.
MX Series hướng đến high-volume/high-speed printing. TSC MX241P 203 dpi đạt tốc độ tối đa 18 ips và được TSC định vị cho các môi trường cần năng suất cao.
Những thông số này giúp thu hẹp model, nhưng vẫn nên test với mẫu tem thật trước khi coi đó là công suất sản xuất.
Sản lượng cao có nên chọn máy nhanh nhất?
Không nhất thiết. Nếu bottleneck của quy trình nằm ở thao tác bóc tem, dán tem, truyền dữ liệu hoặc thay vật tư thì tăng tốc độ máy từ 14 lên 18 ips chưa chắc làm toàn bộ dây chuyền nhanh hơn tương ứng.
Ngược lại, nếu một hệ thống chạy batch dài, file đơn giản và tem được thu bằng rewinder hoặc chuyển trực tiếp sang công đoạn sau, tốc độ cao hơn có thể tạo khác biệt rõ ràng.
Vì vậy, cần xác định bottleneck trước khi trả thêm chi phí cho tốc độ.
Khi nào cần dùng nhiều hơn một máy?
Trong một số hệ thống, giải pháp tốt hơn không phải một máy lớn hơn mà là hai hoặc nhiều máy chia workload.
Cách này đáng cân nhắc khi:
- mỗi khu vực sản xuất cần in tại point-of-use;
- không thể để một sự cố máy làm dừng toàn bộ dây chuyền;
- có nhiều loại tem hoặc ribbon phải thay đổi liên tục;
- các job chạy song song;
- peak load vượt xa tải trung bình.
Khi đó, tổng throughput của hệ thống và khả năng dự phòng có thể quan trọng hơn tốc độ của một thiết bị riêng lẻ.
Cần chừa dư công suất như thế nào?
Không nên thiết kế hệ thống để máy phải chạy sát giới hạn lý thuyết trong toàn bộ ca làm việc. Cần chừa thời gian cho vật tư, vệ sinh đầu in, lỗi dữ liệu, reprint, bảo trì và những đợt sản lượng cao hơn bình thường.
Thay vì áp dụng một tỷ lệ dự phòng cố định cho mọi doanh nghiệp, nên đo workload thực tế và đặt câu hỏi:
- Nếu sản lượng tăng vào mùa cao điểm, hệ thống còn đáp ứng không?
- Nếu một lần thay ribbon mất vài phút, deadline có bị ảnh hưởng không?
- Nếu máy phải calibration lại, có đủ thời gian dự phòng không?
- Nếu cần reprint 2–3% số tem, hệ thống có bị quá tải không?
Checklist xác định công suất trước khi mua máy
- Ghi sản lượng trung bình và sản lượng peak theo ngày.
- Xác định tem/giờ trong khoảng thời gian bận nhất.
- Ghi kích thước tem theo hướng chạy giấy.
- Xác định số lượng tem mỗi batch.
- Xác định Direct Thermal hay Thermal Transfer.
- Ghi kích thước cuộn tem và ribbon đang sử dụng.
- Xác định tear-off, peel-off, cutter hay rewinder.
- Test một batch bằng dữ liệu và vật tư thật.
- Đo throughput thực tế thay vì chỉ lấy Max. Print Speed.
- Chừa dư địa cho peak load, bảo trì và downtime.
Kết luận: sản lượng tem là đầu vào, không phải tiêu chí duy nhất
Để xác định công suất máy in công nghiệp, doanh nghiệp cần đi từ tem/ngày → tem/giờ → chiều dài tem → batch → cycle time → downtime → dung lượng vật tư.
Tốc độ tối đa trong datasheet vẫn quan trọng, nhưng nó chỉ là một phần của bài toán. Hai máy có tốc độ gần nhau vẫn có thể cho hiệu suất vận hành khác nhau nếu khả năng chứa cuộn tem, ribbon, cutter, rewinder hoặc thời gian thay vật tư khác nhau.
Nếu đã có số lượng tem/ngày, kích thước tem và số giờ vận hành, có thể đối chiếu tiếp các dòng máy in TSC theo tốc độ, dung lượng vật tư và yêu cầu môi trường để lựa chọn cấu hình phù hợp.
Related Post
Vòng Đời Máy In Mã Vạch TSC: 6 Giai Đoạn Cần Biết
Tìm hiểu vòng đời máy in mã vạch TSC từ triển khai, vận hành, bảo trì đến ngừng bán, hỗ trợ sau bán và chuyển sang model kế nhiệm.
Làm Thế Nào Giảm Downtime Của Máy In Trong Dây Chuyền Sản Xuất?
Cách giảm downtime máy in trong dây chuyền sản xuất bằng bảo trì phòng ngừa, quản lý vật tư, giám sát từ xa và xử lý sự cố chủ động.